Karamihan sa mga pagkaantala sa pagkomisyon ay hindi nagmumula sa mga tuwid na pagtakbo ng tubo. Nagmumula ang mga ito sa mga interface-mahirap magkasya-, paulit-ulit na pag-aayos ng weld, bolt-maling pagkakahanay, hydrotest leaks, at mga dokumento ng pagtanggap na hindi nakahanay. Ang isang maaasahang koneksyon ng tubo at resulta ng sealing ay nakasalalay sa dalawang pangunahing kaalaman: nakokontrol na pinagsamang geometry at paulit-ulit na sealing load.

Mga Paraan ng Koneksyon At Ang Mga Kontrol na Mahalaga
1. Mga welding connection-ano ba talaga ang nagtutulak sa katatagan?
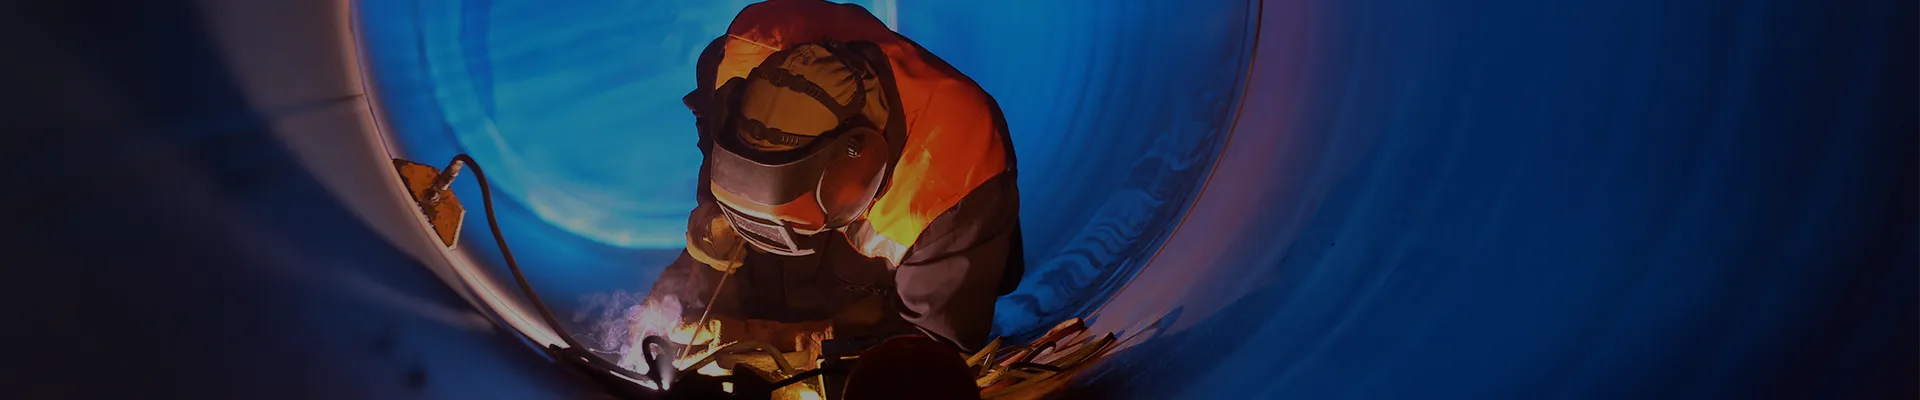
Ang isang matatag na welded joint ay nagmumula sa pagkakapare-pareho sa paghahanda ng dulo, -up, pagsasagawa ng welding, at inspeksyon. Sa larangan, ang pagkakaiba-iba ng geometry at ang pagkakaiba-iba ng init-ay ang pinalalakas.
- Tapusin ang pagkakapare-pareho ng paghahanda
Kung ang anggulo ng bevel, lupa, o dulo-ng mukha ay nag-iiba, ang pagbubukas ng ugat ay naaanod at ang weld window ay lumiliit. Ang isang karaniwang senyales ay hindi pare-pareho ang mga rate ng pass sa parehong linya.
- Pagkasyahin-at kontrol sa pagkakahanay
Ang root opening, internal mismatch, at ovality/concentricity ay direktang nakakaapekto sa root fusion at mga resulta ng NDE. Ang manipis na-pader, maliit na OD, at maiikling-pirasong assemblies ay mas sensitibo.
- Heat-input window na tumugma sa materyal at kapal
Masyadong mababa ang pagtaas ng kawalan ng fusion/penetration na panganib; ang masyadong mataas ay nagpapataas ng pagbaluktot at maaaring makaapekto sa flange-kondisyon ng mukha.
- Pag-inspeksyon at pag-aayos ng accessibility
Kung ang mga kasukasuan ay masikip malapit sa mga suporta, dingding, balbula, o kagamitan, ang NDE at pag-aayos ng access ay kadalasang nagiging tunay na driver ng panganib sa iskedyul.
Kapag ang isang welded na koneksyon ay itinali sa isang flange, ang welding distortion ay maaaring ilipat ang isyu mula sa isang weld-problema sa kalidad patungo sa isang problema sa sealing-localized leakage dulot ng hindi pantay na gasket compression.
2. Socket/fillet welding-bakit mas mahalaga ang mga panuntunan sa pagpupulong kaysa sa hitsura
Ang mga socket-style joint ay kadalasang maganda sa paningin, ngunit ang katatagan ay nakadepende nang husto sa paulit-ulit na kasanayan sa pagpupulong.
- Pare-parehong lalim ng pagpasok at agwat ng balikat
- Paulit-ulit na fillet weld geometry, lalo na sa mga lugar na masikip sa pag-access
- Mas mataas na sensitivity sa pagkapagod sa ilalim ng serbisyo ng pagbibisikleta at panginginig ng boses
- Ang siwang-kalinisan ng lugar at pag-uugali ng kaagnasan ay tumugma sa kapaligiran ng serbisyo
3. Ang pagiging maaasahan ng mga sinulid na koneksyon-ay isang disiplina sa pagpupulong
Ang mga sinulid na kasukasuan ay kasing tatag lamang ng pamantayan ng pagpupulong sa likod ng mga ito.
- Tamang anyo ng thread at sapat na pakikipag-ugnayan
- Kontrol ng pinsala sa mga ibabaw ng thread
- Pare-parehong uri ng sealant at paraan ng aplikasyon
- Tinukoy ang pagsasanay sa paghihigpit at -re-check
- I-clear ang anti-loosening logic sa ilalim ng vibration at thermal cycling
Ano ang Kumokontrol sa Pagganap ng Flange Sealing?
Ang mga flange joint ay direktang nagsasalin ng kalidad ng pagpupulong sa mga resulta ng sealing. Ang matatag na sealing ay nangangailangan ng tatlong item na kontrolado nang magkasama: flange face condition, gasket working window, at repeatable bolt preload.
1. Flange na kondisyon ng mukha
- Ang flatness/waviness ay nagtutulak ng pagkakapareho ng compression
- Nakakaapekto ang surface finish sa gasket bite at recovery
- Ang mga nick, dents, at corrosion ay nagiging mga daanan ng pagtagas
- Maaaring lumikha ng lokal na over/under{0}}compression ang welding distortion
Ang isang tipikal na sintomas ng field ay ang pagtagas na puro sa isang gilid o sa paligid ng ilang bolts, hindi kahit isang seep sa buong circumference.
2. Gasket working window
- Sa ilalim ng-compression ay nagdudulot ng maagang pagtagas
- Sa sobrang-compression, dinudurog ang gasket at binabawasan ang pagbawi, kadalasang lumalala pagkatapos ng mga thermal cycle
- Pinapabilis ng temperatura at media ang creep/relaxation, binabawasan ang epektibong gasket stress sa paglipas ng panahon
Ang pag-upgrade lamang ng gasket ay may limitadong halaga kung ang kondisyon ng mukha o pare-pareho ang preload ay ang tunay na hadlang.
3. Bolt preload consistency
- Ang iba't ibang mga sequence ng tightening ay lumilikha ng hindi pantay na gasket stress
- Ang sobrang-pagipit ay maaaring masira ang mukha at mabawasan ang katatagan ng sealing
- Ang pagkakaiba-iba ng pagpapadulas at friction ay ginagawang hindi pare-pareho ang torque-upang-paunang i-load
- Binabawasan ng mga thermal cycle at vibration ang preload, kadalasang humahantong sa maagang-paglabas ng buhay
Isang Talaan: Mga Checkpoint sa Pagtanggap Sa Pamamaraan ng Koneksyon
| Paraan ng koneksyon | Mga punto ng kontrol sa pagpupulong | Karaniwang sintomas ng pagkabigo | Karaniwang sinusuri ang pagtanggap / mga talaan |
|---|---|---|---|
| Hinang | Bevel/end{0}}kalidad ng mukha; pagbubukas ng ugat; panloob na mismatch/alignment; kontrol sa pagbaluktot; Access sa NDE | mga pagkabigo at pag-aayos ng NDE; localized hydrotest leaks dulot ng hindi pantay na compression ng mukha | Visual at dimensional na mga pagsusuri; NDT kung kinakailangan; pressure/leak test kung saan naaangkop; weld/NDE traceable records |
| Socket/fillet | Lalim ng pagpasok at agwat ng balikat; paulit-ulit na geometry ng fillet; weld at inspeksyon access | Katanggap-tanggap na hitsura ngunit mas mataas na panganib sa pagtagas/pagkapagod; mga isyu sa lokal na siwang | Panuntunan ng pagpupulong at mga pagsusuri sa sampling; visual at kinakailangang mga talaan ng inspeksyon; mga pagsubok at dokumentasyon sa bawat proyekto |
| May sinulid | Thread form at pakikipag-ugnayan; kontrol sa pinsala; pagkakapare-pareho ng sealant; paghihigpit at muling{0}}suriin ang panuntunan | Maagang pagtagas o pagluwag sa paglipas ng panahon, lalo na pagkatapos ng rework | Thread at sealant consistency; mga rekord ng pagpupulong kung kinakailangan; mga pagsusuri/pagsusuri sa pagtagas bawat proyekto |
Isang Praktikal Sa-Site Verification Order Para sa Flange Joints
Hakbang 1: Suriin muna ang flange face
- Nakikitang pinsala: nicks, gasgas, dents, corrosion spot
- Mga palatandaan ng hindi pantay na kontak o pagbaluktot, lalo na pagkatapos ng hinang
- Mag-leak ng mga pattern ng lokasyon na nauugnay sa mga lokal na isyu sa mukha
Hakbang 2: I-verify ang pagiging angkop ng gasket at pag-uugali ng compression
- Angkop sa media/temperatura/paglilinis na rehimen
- Hindi pantay na imprint, localized na crush, o abnormal na deformation
- "Higpitan pa ngunit tumutulo pa rin" ang mga pattern na nagpapahiwatig ng hindi pantay na compression o hindi matatag na preload
Hakbang 3: Kumpirmahin ang pag-uulit ng preload
- Pare-parehong pagkakasunud-sunod ng paghihigpit at yugto ng paghihigpit
- Pare-parehong kondisyon ng pagpapadulas at friction
- Kaalaman sa mga panganib sa pagkawala ng preload sa ilalim ng thermal cycling at vibration


Kung Saan Karaniwang Nagsisimula ang Rework
- Ang pagtatapos ng paghahanda ay hindi naaayon sa pamamaraan ng welding → geometry drift → pagtaas ng pag-aayos
- Hindi kontrolado ang -up/alignment → internal mismatch at unstable root → NDE failures
- Spool tolerance stack-up → bolt-hole misalignment → forced installation stress
- Nakakaapekto ang welding distortion sa mga flange face → hindi pantay na gasket stress → localized hydrotest leaks
- Nag-iiba-iba ang kasanayan sa paghihigpit ayon sa crew → preload scatter → maagang-life leakage
Ang isang karaniwang chain reaction ay sapilitang pag-align upang gawing linya ang mga butas → hindi pantay na gasket compression → leak sa panahon ng pagsubok → mas humihigpit → face distortion → paulit-ulit na pagtagas.
Kung ano ang karaniwang pinagtutuunan ng pagtanggap
Para sa koneksyon ng pipe at pagtanggap ng sealing, karaniwang naghahanap ang mga reviewer ng mga item na nasusubaybayan, nasusukat, at nabe-verify:
- Traceability: heat/batch identification at mga sertipiko
- Interface-critical geometry: end condition, alignment, flange-condition face, bolt-hole alignment
- Mga kinakailangang rekord ng inspeksyon at pagsubok sa bawat proyekto
- Ang pack ng dokumentasyon ay patuloy na nakamapang sa listahan ng interface
Sa mga paghahatid ng proyekto ng Octal Pipe, ang mga bahagi at dokumento ay madalas na nakaayos ayon sa isang listahan ng interface upang ang logic ng koneksyon, diskarte sa pagse-seal, at mga talaan ng pagtanggap ay mananatiling nakahanay at mas madaling i-audit.
FAQ
Mga Sertipikasyon

Sertipiko ng CE

Sertipiko ng ISO 9001

Sertipiko ng API Q1

Sertipiko ng ABS

Sertipiko ng AP-5L

Sertipiko ng API-5CT